لیبل درون قالب بادی · Blow Mold Labeling
طراحی و تولید تخصصی لیبل BML
لیبل BML (بیامال) پیش از شکلگیری بطری درون قالب قرار میگیرد و در جریان دمش، به بدنه ظرف متصل و با آن یکپارچه میشود. گروه ماتریس این لیبل را با استفاده از فیلمهای PP و PE، چاپ افست تا ۷ رنگ و پوشش UV، برای بطریها و گالنهایی با ظرفیت ۱۰۰ میلیلیتر تا ۵ لیتر تولید میکند.
تعریف و مفهوم
لیبل BML چیست و چگونه کار میکند؟
با مفهوم فنی لیبل BML، نامهای متداول آن و تفاوتش با روشهای مشابه آشنا شوید.
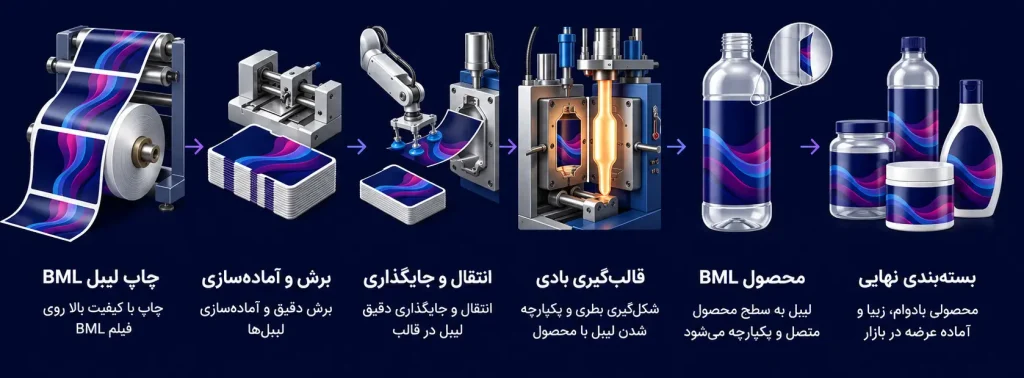
BML یا «لیبل درون قالب بادی» ابتدا روی یک فیلم پلاستیکی چاپ و برش داده میشود؛ سپس پیش از دمش بطری، درون قالب قرار میگیرد. با ورود پلاستیک داغ و اعمال فشار هوا، لایه چسب حرارتی پشت لیبل فعال میشود و لیبل در همان مرحله شکلگیری ظرف به بدنه آن پیوند میخورد.
BML کوتاهشده عبارت Blow Mold Labeling و به معنی «لیبلگذاری در قالب بادی» است. در این فرآیند، لیبل از قبل برش داده شده و در محل مشخصی داخل قالب قرار میگیرد. سپس پاریسون، یعنی لولهای از پلاستیک مذاب که برای ساخت بطری آماده شده است، میان دو نیمه قالب جای میگیرد و با دمش هوا به شکل دیوارههای قالب درمیآید. به این ترتیب لیبل در همان مرحلهای که بطری شکل میگیرد با سطح بدنه درگیر و یکپارچه میشود و دیگر به خط جداگانهای برای لیبلزنی نیاز نیست.
در پایان فرآیند، بطری یا گالن بهصورت لیبلدار از دستگاه خارج میشود. لیبل در سطح بدنه قرار گرفته و لبهای آزاد برای بلند شدن ندارد. این ویژگی، BML را به راهکاری قابلتوجه برای بستهبندی شویندهها، روغنها، محصولات بهداشتی و گروهی از مایعات صنعتی تبدیل کرده است.
نامهای دیگر لیبل BML
همین فناوری در بازار ایران با نامهای مختلفی شناخته میشود: لیبل درون قالب بادی، لیبل قالب بادی، لیبل دمشی، لیبل درون قالبی بطری، IML بادی و IML-B. برخی هم آن را «لیبل بی ام ال» یا «چاپ BML» مینامند و در کارگاهها به قالبگیری بادی «بلو مولد» هم میگویند. در منابع انگلیسی، علاوه بر Blow Mold Labeling، عبارتهای Blow Molding Label و In-Mould Labelling for Blow Moulding هم به کار میرود. همه این نامها به یک روش اشاره دارند؛ BML شاخهای از خانواده لیبلهای درون قالبی (IML) است که مخصوص ظروف توخالی ساخته شده است.
سه برداشت اشتباه درباره لیبل BML
هنگام معرفی BML، سه برداشت نادرست بیشتر از سایر موارد تکرار میشوند:
- BML چاپ مستقیم روی بطری نیست. طرح ابتدا روی فیلمی جداگانه چاپ و برش داده میشود و فقط هنگام قالبگیری به بدنه میپیوندد. چاپ مستقیم روی بدنه، مثل چاپ سیلک، روش دیگری است.
- BML برچسب چسبی نیست. برچسبهای پشتچسبدار بعد از تولید ظرف روی آن چسبانده میشوند، اما لیبل BML کاغذ محافظ پشت (لاینر) و چسب معمولی ندارد و با حرارت خود فرآیند به بدنه جوش میخورد.
- حرف B در BML به «بادی» اشاره دارد. در صنعت بستهبندی، BML همان Blow Mold Labeling است و با روشهایی که گاهی با همین سه حرف معرفی میشوند، مانند تزریق پلاستیک از پشت برچسب، فرق دارد.
لیبل BML از کجا آمد؟
لیبلگذاری درون قالب در اصل برای قالبگیری بادی ابداع شد. شرکت اونز-ایلینوی (Owens-Illinois) در دهه ۱۹۷۰ میلادی با همکاری پراکتر اند گمبل (P&G) این روش را توسعه داد تا بطریها پیش از رسیدن به خط پرکنی لیبلدار باشند. نخستین کاربرد آن روی بطریهای شامپو هد اند شولدرز بود و استفاده از همین ایده در قالبگیری تزریقی (IML) و ترموفرمینگ (TML) بعدها گسترش یافت. شرح این تاریخچه را در In-mould labelling ویکیپدیا هم میتوانید بخوانید.
لیبل BML بعد از قالبگیری دیگر روی بطری نیست؛ بخشی از خود بطری است.
فرآیند پایه
قالبگیری بادی و سه روش اصلی آن
در این بخش با سه شیوه اصلی قالبگیری بادی و میزان کاربرد BML در هرکدام آشنا میشوید؛ تمرکز اصلی این فناوری بر ظروف تولیدشده به روش اکستروژنی است.
قالبگیری بادی یا دمشی (Blow Molding) روشی برای ساخت قطعات پلاستیکی توخالی مانند بطری، گالن و دبه است. در همه شکلهای این فرآیند، پلاستیکِ نرمشده به صورت یک لوله یا پیشفرم داخل قالب قرار میگیرد و هوای فشرده آن را مثل بادکنک باد میکند تا به دیوارههای سرد قالب بچسبد و شکل نهایی را بگیرد. لیبل BML پیشتر روی همین دیوارهها قرار گرفته است.
قالبگیری بادی اکستروژنی (EBM)
در قالبگیری بادی اکستروژنی، اکسترودر پلاستیک مذاب را به شکل لولهای توخالی با نام پاریسون خارج میکند. پس از قرار گرفتن پاریسون میان دو نیمه قالب و بسته شدن آنها، هوای فشرده از طریق پین دمش وارد شده و پلاستیک را به دیواره قالب میفشارد. بسیاری از بطریها و گالنهای HDPE و PP، از بطری مایع ظرفشویی تا گالن روغن موتور، با این روش تولید میشوند. دستگاههای EBM میتوانند بهصورت پیوسته یا متناوب کار کنند و امکان ساخت ظروف چندلایه را نیز دارند. این روش رایجترین بستر اجرای BML است و مشخصات تولید لیبل BML ماتریس نیز بر همین اساس تنظیم شده است.
قالبگیری بادی تزریقی (IBM)
در روش IBM، ابتدا پیشفرمی با گردن و رزوه دقیق از طریق تزریق تولید میشود. سپس پیشفرم روی میله توخالی به ایستگاه دمش منتقل میشود، در قالب بعدی با هوا شکل میگیرد و در مرحله پایانی از دستگاه خارج میشود. این روش بیشتر برای ظروف کوچک دارویی و آرایشی که به دهانهای دقیق نیاز دارند کاربرد دارد. اجرای BML از نظر فنی در این فرآیند ممکن است، اما اندازه کوچک ظروف و سرعت بالای چرخه تولید، دامنه استفاده از آن را محدود میکند.
قالبگیری بادی کششی (SBM و ISBM)
بطریهای PET مانند آب معدنی، نوشابه و روغن خوراکی معمولاً با قالبگیری بادی کششی تولید میشوند. در این روش، پیشفرم گرمشده همزمان با میلهای از داخل کشیده و با هوای فشرده منبسط میشود. کشش دومحوره، استحکام و شفافیت ظرف را افزایش میدهد و امکان تولید بطری سبکتر را فراهم میکند. اجرای لیبل درون قالب روی PET پیچیدگی بیشتری دارد؛ به همین دلیل، بسیاری از این بطریها همچنان با لیبل دورپیچ یا شرینک عرضه میشوند. بنابراین بطری آب معدنی را نباید نمونه متداول BML دانست.
| روش | مواد رایج بدنه | نمونه ظروف | کاربرد لیبل BML |
|---|---|---|---|
| اکستروژنی (EBM) | HDPE، PP | بطری شوینده و شامپو، گالن روغن موتور، بطری سس | بسیار رایج |
| تزریقی (IBM) | HDPE، PP، PET | بطریهای کوچک دارویی و آرایشی | محدود |
| کششی (SBM و ISBM) | PET | بطری آب، نوشابه و روغن خوراکی | کمکاربرد |
در خط تولید بطری
لیبل BML چگونه در قالب روی بطری مینشیند؟
فرآیند از برداشتن لیبل از مخزن آغاز میشود و با خروج بطری لیبلدار پایان میگیرد. تمام این عملیات در کارخانه سازنده ظرف و هماهنگ با چرخه دستگاه قالبگیری بادی انجام میشود.
- ۱. برداشتن لیبل از مخزن
- ۲. تثبیت لیبل در قالب با وکیوم
- ۳. بسته شدن قالب و دمش هوا
- ۴. خروج بطری لیبلدار
در دستگاههای قالبگیری بادی اکستروژنی، که بیشترین کاربرد را در BML دارند، مراحل اجرا به شرح زیر است:
- آمادهسازی لیبلها: دستههای لیبل در مخزن (مگزین) واحد لیبلگذار چیده میشوند. لیبلها باید کاملاً صاف و بدون تاب باشند و الکتریسیته ساکن آنها کنترل شده باشد تا یکییکی و بدون چسبیدن به هم برداشته شوند.
- برداشتن و انتقال: بازوی ربات با بادکشهای وکیوم، لیبل را از مخزن برمیدارد و در فاصلهای که قالب باز است، آن را به حفره قالب میرساند.
- تثبیت در قالب: سوراخهای ریز وکیوم در کف جای لیبل، آن را در محل خود نگه میدارند. در برخی سیستمها بار الکتریسیته ساکن هم به چسبیدن لیبل به دیواره کمک میکند. پس از تثبیت لیبل، بازو پیش از بسته شدن قالب کنار میرود.
- بسته شدن قالب و دمش: پاریسون میان دو نیمه قرار میگیرد، قالب بسته میشود و هوای فشرده پلاستیک داغ را به دیواره و پشت لیبل میفشارد. گرمای پلاستیک لایه چسب حرارتی لیبل را فعال میکند و دو سطح در هم جوش میخورند.
- خنک شدن و خروج: دیواره قالب با آب خنک میشود و بطری و لیبل با هم سرد میشوند. سپس قالب باز میشود، بطری بیرون میآید و پلیسههای اضافی گردن و کف آن جدا میشود.
- بازرسی: بطریها از نظر محل دقیق لیبل، حباب، چینخوردگی و چسبندگی لبهها کنترل میشوند و برای پرکنی آمادهاند.
ربات BML چیست و چه کاری انجام میدهد؟
اصطلاح «ربات BML» در بازار ایران معمولاً به مجموعهای گفته میشود که شامل مخزن لیبل، بازوی انتقال و سامانه کنترل جاگذاری در قالب است. عملکرد این مجموعه با فرمانهای دستگاه بادی هماهنگ میشود تا لیبل در زمان باز بودن قالب، در موقعیت صحیح قرار بگیرد و بازو پیش از بسته شدن قالب از مسیر آن خارج شود. اجزای متداول این سامانه شامل مخزن لیبل، بازوی مجهز به بادکش وکیوم، الکترود شارژ الکترواستاتیک در صورت نیاز و تابلو کنترل است.
با توجه به سطح اتوماسیون خط، انتقال لیبل ممکن است به کمک ربات کامل یا تجهیزات سادهتری که روی قالب نصب میشوند صورت بگیرد. در خطوط صنعتی با سرعت بالا، معمولاً از ربات استفاده میشود. بااینحال، وجود ربات بهتنهایی کافی نیست و قالب نیز باید برای اجرای BML طراحی یا اصلاح شده باشد. تعداد حفرههای قالب، تعداد لیبل موردنیاز هر ظرف، ابعاد لیبل و سرعت چرخه دستگاه از معیارهای مهم انتخاب ربات هستند.
چه کسانی در یک پروژه BML نقش دارند؟
راهاندازی موفق یک پروژه BML به همکاری پنج مجموعه وابسته است: تولیدکننده دستگاه بادی، قالبساز، تأمینکننده ربات و تجهیزات اتوماسیون، تأمینکننده مواد پلیمری و تولیدکننده لیبل. ماتریس بهعنوان سازنده لیبل، ویژگیهای فیلم، اندازه و خطوط برش را با مشخصات قالب و سیستم انتقال هماهنگ میکند تا از مرحله آزمایش خط، جایگیری لیبل بهدرستی انجام شود.
متریال
انتخاب متریال و ضخامت لیبل BML
ساختار لیبل BML با وجود ظاهر ظریف آن، از چند لایه تشکیل شده که هرکدام نقش مشخصی در چاپ، محافظت و اتصال به بدنه دارند.
آشنایی با اجزای تشکیلدهنده لیبل نشان میدهد چرا انتخاب جنس و ضخامت آن باید متناسب با مشخصات هر بطری انجام شود. ساختار متداول لیبل BML از سطح بیرونی تا سمت بدنه شامل لایههای زیر است:
- ۱لایه محافظ: لاک یا پوشش UV است که چاپ را در برابر خطوخش، سایش و تماس با محتوای ظرف حفظ میکند و جلوه مات یا براق میدهد.
- ۲جوهر چاپ: جوهرهای این لایه باید گرمای قالبگیری و اصطکاک را بدون تغییر رنگ تحمل کنند.
- ۳فیلم پایه: از جنس پلیپروپیلن (PP) یا پلیاتیلن (PE) و به رنگ سفید، شفاف یا متالایز است و سطح آن معمولاً عملیات ضدالکتریسیته ساکن هم میگیرد.
- ۴لایه چسب حرارتی (Heat Seal): لایهای در پشت لیبل است که گرمای پاریسون آن را فعال میکند و اتصال لیبل به بدنه را میسازد.
- ۵دیواره بطری: بدنه HDPE یا PP است که لیبل با آن یکپارچه میشود.
وجود لایه چسب حرارتی یکی از تفاوتهای فنی مهم BML با IML تزریقی است. در قالبگیری تزریقی، فشار و دمای پلیپروپیلن مذاب معمولاً اتصال لیبل را برقرار میکند؛ اما در قالبگیری بادی، فشار هوا پایینتر است و برای ایجاد اتصال مطمئن، به لایه چسب حرارتی نیاز خواهد بود.
جنس لیبل را با جنس بطری هماهنگ کنید
سازگاری خانواده پلیمری لیبل و بدنه، به عملکرد و بازیافت بهتر بستهبندی کمک میکند. برای ظروف HDPE میتوان از فیلم پایه PE یا فیلم PP دارای لایه چسب حرارتی سازگار استفاده کرد؛ در ظروف PP نیز فیلم PP معمولاً گزینه نخست است. فیلمهای PP اغلب سختی بیشتری دارند و در مخزن و سامانه انتقال آسانتر جابهجا میشوند؛ در مقابل، فیلمهای PE انعطافپذیرترند و بهتر با انحنای بدنه تطبیق پیدا میکنند. همجنس بودن نسبی مواد لیبل و ظرف، فرآیند بازیافت را نیز سادهتر میسازد.
ضخامت مناسب را چه چیزهایی تعیین میکند؟
ضخامت رایج فیلم در لیبلهای درونقالبی معمولاً حدود ۵۰ تا ۱۰۰ میکرون است؛ بااینحال مقدار مناسب هر پروژه با توجه به چهار عامل زیر تعیین میشود:
- اندازه لیبل: لیبلهای بزرگ گالنها به سفتی بیشتری نیاز دارند تا در مخزن و هنگام انتقال خم نشوند.
- انحنای بدنه: هرچه انحنا تندتر باشد، فیلم باید انعطاف بیشتری داشته باشد تا بدون چین روی سطح بنشیند.
- سیستم ربات: فیلم خیلی نازک ممکن است دوتایی برداشته شود و فیلم بیش از حد ضخیم روی دیواره منحنی قالب خوب نمینشیند.
- ساختار فیلم: فیلمهای حفرهدار یا فومدار چگالی کمتری دارند و با وزن کمتر، ضخامت بیشتری فراهم میکنند.
انتخاب فیلم و ضخامت در ماتریس بخشی از خدمات مهندسی متریال است و پیش از تولید، بر اساس نقشه بطری و شرایط خط شما انجام میشود.
ظاهر و جلوه
انواع لیبل BML از نظر ظاهر
سفید، پوستپرتقالی، شفاف و متالایز؛ هرکدام برای بطری و جایگاه متفاوتی مناسباند.
نمای نهایی بستهبندی به جنس فیلم و پوشش انتخابی وابسته است. برای انتخاب مناسب باید رنگ بدنه ظرف، موقعیت محصول در بازار و شرایط نگهداری و مصرف آن را در نظر گرفت.
لیبل BML سفید
لیبل سفید متداولترین گزینه در این گروه است. زمینه مات و پوشاننده آن رنگ بدنه را میپوشاند و باعث میشود رنگهای چاپ با وضوح و شدت بیشتری دیده شوند. این نوع فیلم برای ظروف رنگی یا بطریهای تولیدشده از مواد بازیافتی که رنگ یکنواختی ندارند، انتخاب مناسبی است.
لیبل BML پوستپرتقالی
فیلم پوستپرتقالی دارای لایهای میانی با ساختار فومدار است. در زمان قالبگیری، گرما و فشار بخشی از هوای محبوس در این لایه را خارج میکند و بافتی ظریف، مشابه پوست پرتقال، با درخشندگی ملایم روی سطح به وجود میآورد. این فیلم از نظر اقتصادی مقرونبهصرفه است، رفتار نسبتاً پایداری در فرآیند دارد و در میان گزینههای موجود، امکان همپوشانی لبهها را نیز فراهم میکند.
لیبل BML شفاف
فیلم شفاف پس از قالبگیری تقریباً دیده نمیشود و طرح چنان به نظر میرسد که گویی مستقیم روی بطری چاپ شده است؛ به این جلوه No Label Look میگویند. این نوع لیبل برای بطریهای رنگی یا نیمهشفاف مناسب است و معمولاً برای خوانایی رنگهای روشن، به یک لایه چاپ سفید زیر طرح نیاز دارد.
لیبل BML متالایز
استفاده از فیلم یا مرکب فلزی، جلوهای نقرهای یا طلایی به بستهبندی میدهد و برای محصولات آرایشی ممتاز، روغنهای خاص و کالاهای مرتبط با خودرو قابل استفاده است. از آنجا که سطح فلزی ممکن است بار الکترواستاتیک را بهخوبی حفظ نکند، در خطوطی که از شارژ الکترواستاتیک بهره میبرند باید عملکرد لیبل پیش از آغاز تولید انبوه آزمایش شود.
ترکیب جلوهها
امکان ترکیب چند جلوه در یک طرح وجود دارد؛ برای نمونه میتوان زمینهای مات را با نام تجاری براق همراه کرد یا روی فیلم شفاف فقط بخشهایی را با مرکب سفید پوشاند تا سطح مایع داخل ظرف دیده شود. تأیید این ترکیبها باید بر اساس نمونه چاپی و روی ظرف واقعی انجام شود، زیرا ظاهر طرح روی بدنه منحنی ممکن است با تصویر نمایشگر تفاوت داشته باشد.
مزایا
مزایای لیبل BML
چرا تولیدکنندگان بستهبندی از BML استفاده میکنند؟
پوشش یکپارچه روی بدنه
در صورت طراحی صحیح، BML سطح وسیعی از بدنه را بهشکل یکپارچه پوشش میدهد و محل اتصال رایج در لیبلهای دورپیچ را حذف میکند. لیبل همسطح ظرف قرار میگیرد و لبه آزادی ندارد که به اجسام گیر کند یا از سطح جدا شود.
دوام در برابر سایش و جابهجایی
اتصال یکپارچه لیبل به بدنه، احتمال بروز مشکلاتی مانند بلند شدن گوشهها، چروک ناشی از نصب و جدا شدن در محیط مرطوب را کاهش میدهد. در نتیجه، لیبل میتواند در مراحل انبارداری، حملونقل و عرضه محصول ظاهر خود را بهتر حفظ کند؛ البته دوام نهایی به مواد انتخابی و شرایط مصرف وابسته است.
مقاومت در برابر مواد شیمیایی
با انتخاب متناسب فیلم، مرکب، پوشش و لایه اتصال میتوان لیبلی تولید کرد که برای بستهبندی محصولات در تماس با شویندهها، روغنها و برخی مواد شیمیایی مناسب باشد. در چنین ساختاری، پاشش یا تماس معمول محصول با بدنه لزوماً باعث پاک شدن چاپ نمیشود؛ بااینحال میزان مقاومت باید با توجه به ماهیت ماده و شرایط واقعی استفاده ارزیابی شود.
اجرا روی بستهبندیهای فرمدار
چنانچه قالب و خط تولید از ابتدا برای فناوری BML در نظر گرفته شده باشند، امکان اجرای لیبل روی بسیاری از ظروف فرمدار و حتی نمونههای دستهدار وجود دارد. قابلیت اجرا و کیفیت نتیجه به هندسه قالب و ویژگیهای فنی لیبل وابسته است.
حذف مرحله لیبلزنی پس از تولید
از آنجا که لیبل همزمان با شکلگیری ظرف در قالب قرار میگیرد، در خطوط سازگار با BML مرحله مستقل لیبلزنی پس از تولید حذف میشود. در نتیجه، نیاز به دستگاه لیبلزن، اپراتور مجزا و نگهداری برچسبهای پشتچسبدار کاهش مییابد و ظروف بهصورت لیبلدار به مرحله پرکنی میرسند.
مناسب تولید صنعتی و تیراژ بالا
یکپارچه شدن مرحله لیبلگذاری با قالبگیری، این فناوری را برای خطوط پرتولید، بهخصوص در حوزه شویندهها، روغن و محصولات صنعتی، به گزینهای قابل بررسی از نظر اقتصادی تبدیل میکند.
کیفیت چاپ بالا
چاپ لیبل پیش از قالبگیری و روی سطحی صاف انجام میشود؛ به همین دلیل میتوان از چاپ افست چندرنگ، تصاویر با جزئیات بالا، نوشتههای ظریف و رنگهای سازمانی استفاده کرد. دستیابی به چنین کیفیتی روی سطح منحنی بطری معمولاً دشوارتر است.
سختتر شدن جعل
به دلیل پیوند لیبل با بدنه، جدا کردن آن بدون آسیب و انتقال به ظرف دیگر دشوار است. این ویژگی میتواند احتمال جابهجایی لیبل اصلی روی بستهبندی تقلبی را کاهش دهد. همچنین بازتولید ظرف لیبلدار به تجهیزات و قالب سازگار با BML نیاز دارد؛ مزیتی که برای برندهای روغن موتور، شوینده و محصولات آرایشی اهمیت دارد.
پیش از تصمیم
محدودیتها و ملاحظات لیبل BML
این فناوری برای تمام محصولات و تیراژها انتخاب ایدهآلی نیست. پیش از جایگزینی روش فعلی، شش ملاحظه زیر را بررسی کنید.
بررسی محدودیتها بهاندازه شناخت مزایا ضروری است؛ زیرا انتخاب BML میتواند مستلزم تغییراتی در قالب، تجهیزات تولید و برنامهریزی موجودی باشد.
- سرمایهگذاری اولیه: خط تولید به ربات لیبلگذار نیاز دارد و قالب باید برای جای لیبل و مسیرهای وکیوم اصلاح یا از ابتدا ساخته شود.
- تعهد بلندمدت: BML وقتی به صرفه است که طرح و حجم سفارش برای مدتی پایدار بماند. تجربه تولیدکنندگان نشان میدهد برنامههای کوتاهمدت معمولاً هزینه راهاندازی را جبران نمیکنند.
- تنوع زیاد طرحها: هر طرح یا هر کد کالا لیبل جداگانهای میخواهد. وقتی تعداد طرحها زیاد و تیراژ هرکدام کم باشد، برنامهریزی چاپ و موجودی پیچیده میشود.
- موجودی بطری لیبلدار: بطری از ابتدا لیبل دارد؛ اگر طرح یا اطلاعات محصول تغییر کند، بطریهای تولیدشده قبلی دیگر کاربرد ندارند. برنامه تولید بطری باید با برنامه فروش هماهنگ باشد.
- محدودیت فرم: لیبل فقط روی بخشهایی از بدنه مینشیند که صاف یا کمانحنا هستند. جزئیات این محدودیت را در راهنمای طراحی لیبل BML آوردهایم.
- حساسیت به شرایط نگهداری: لیبلها به دما، رطوبت و الکتریسیته ساکن حساساند و انبار و سالن تولید باید شرایط مشخصی داشته باشند؛ این شرایط را در بخش نگهداری و کنترل کیفیت میخوانید.
اگر بیشتر این محدودیتها درباره محصول شما صدق میکند، مقایسه بخش بعد کمک میکند روش مناسبتری انتخاب کنید.
مقایسه روشها
مقایسه لیبل BML با برچسب پشتچسبدار، شرینک و چاپ سیلک
در این بخش چهار روش رایج تزئین بطری پلاستیکی را کنار هم مقایسه کردهایم.
هر یک از روشهای تزئین و لیبلگذاری بطری برای نیاز مشخصی مناسب است. جدول زیر مهمترین تفاوتهای این چهار روش را مقایسه میکند:
| ویژگی | لیبل BML | برچسب پشتچسبدار | لیبل شرینک | چاپ سیلک |
|---|---|---|---|---|
| زمان اجرا | همزمان با ساخت بطری | پس از تولید، در خط پرکنی | پس از تولید، با تونل حرارتی | پس از تولید، روی بدنه |
| دوام در رطوبت و سایش | بسیار زیاد | متوسط؛ لبهها ممکن است بلند شوند | خوب | خوب |
| کیفیت تصویر | چاپ افست چندرنگ و تصویر عکاسی | زیاد | زیاد | محدود؛ مناسب طرحهای ساده |
| پوشش بدنه | جلو و پشت؛ در برخی طرحها دورتادور | جلو و پشت | ۳۶۰ درجه، حتی روی فرمهای پیچیده | سطحهای قابل چاپ |
| تجهیزات پس از تولید | لازم نیست | دستگاه لیبلزن | دستگاه شرینک و تونل حرارتی | دستگاه چاپ سیلک |
| ضایعات | بدون کاغذ پشت و چسب | کاغذ پشت (لاینر) و چسب | دورریز فیلم | کم |
| تغییر طرح | نیازمند لیبل جدید و هماهنگی با تولید بطری | آسان | نسبتاً آسان | نیازمند شابلون جدید |
| تیراژ اقتصادی | بالا و پایدار | کم تا زیاد | متوسط تا زیاد | کم تا متوسط |
| بازیافت | ساده؛ همخانواده با بدنه | نیازمند جداسازی چسب و کاغذ | معمولاً باید جدا شود | جوهر روی بدنه میماند |
بهطور کلی، زمانی که تیراژ تولید بالا، طرح نسبتاً ثابت و دوام لیبل اولویت داشته باشد، BML گزینهای جدی برای بررسی است. برچسب پشتچسبدار برای سفارشهای کمتیراژ و طرحهای متنوع انعطاف بیشتری دارد؛ شرینک میتواند فرمهای پیچیده را بهطور کامل بپوشاند و چاپ سیلک نیز برای نشانها و طرحهای ساده با تعداد رنگ محدود کاربرد دارد.
خانواده لیبل درون قالبی
تفاوت BML با IML، TML و IMD
وجه مشترک این چهار فناوری، انجام فرآیند تزئین یا لیبلگذاری در ارتباط مستقیم با مرحله تولید قطعه است.
مرز اصلی میان BML و IML به روش قالبگیری و نوع محصول نهایی مربوط میشود. IML عمدتاً برای قطعات تولیدشده با قالبگیری تزریقی کاربرد دارد؛ درحالیکه BML برای ظروف توخالی حاصل از قالبگیری بادی طراحی شده است. بنابراین، فرآیند ساخت و ویژگیهای ظرف مشخص میکنند کدام فناوری انتخاب مناسبتری خواهد بود. TML و IMD نیز از راهکارهای دیگر این خانواده هستند:
| روش | فرآیند قالبگیری | محصولات رایج | نکته کلیدی |
|---|---|---|---|
| BML | قالبگیری بادی | بطری، گالن و دبه | لایه چسب حرارتی پشت لیبل؛ ظرف توخالی |
| IML | قالبگیری تزریقی | سطل ماست و پنیر، ظرف بستنی، درب | فیلم PP با فشار و حرارت تزریق، با بدنه یکی میشود |
| TML | ترموفرمینگ | لیوان و ظرفهای جدار نازک | لیبل هنگام شکلگیری ورق گرمشده روی بدنه مینشیند |
| IMD | تزریق با فیلم انتقالی | قطعات لوازم خانگی و خودرو، پنلهای کنترل | لایه تزئینی از فیلم حامل جدا و روی سطح قطعه منتقل میشود |
نکته قابل توجه این است که کیفیت چاپ و ماندگاری BML ذاتاً پایینتر از IML نیست. هر دو فناوری میتوانند از فیلمها و روشهای چاپ مشابه استفاده کنند؛ تفاوت اصلی به شیوه اتصال لیبل و نوع قطعه مربوط است. نتیجه نهایی بیش از نام فناوری، به انتخاب فیلم، دقت ساخت قالب و تنظیم صحیح تجهیزات وابسته است. برای بررسی سایر راهکارها میتوانید صفحات لیبل IML، لیبل TML و لیبل IMD را مطالعه کنید.
کاربردها
کاربرد لیبل BML در صنایع مختلف
از بطری شامپو و شوینده تا گالن روغن موتور، BML برای محصولاتی کاربرد دارد که در ظروف پلاستیکی توخالی و با نیاز به لیبل بادوام عرضه میشوند.
بیشترین زمینه استفاده از BML صنایعی هستند که ظروف آنها با قالبگیری بادی ساخته میشود و بستهبندی در معرض رطوبت، چربی یا مواد شیمیایی قرار دارد.
شوینده و بهداشت خانگی
ظروف مایع ظرفشویی، سفیدکننده، لباسشویی و پاککنندههای سطوح از نمونههای متداول استفاده از BML هستند. اتصال درونقالبی به حفظ لیبل در برابر رطوبت و تماس روزمره با مواد شوینده کمک میکند.
بستهبندی شوینده و بهداشت خانگیروغن موتور و محصولات خودرو
گالنهای روغن موتور، ضدیخ، واکس و مکمل سوخت از جمله ظروفی هستند که با قالبگیری بادی تولید میشوند. در محیطهای روغنی یا انبارهای گرم، دوام برچسب اهمیت ویژهای دارد؛ همچنین جلوگیری از جعل و حفظ اصالت برند در این بازارها موضوعی مهم است.
بستهبندی صنایع و قطعاتصنایع غذایی
بطریهای سس فشاری، سرکه، عسل و شربت از کاربردهای این گروه به شمار میروند. در صورت انتخاب ساختار مناسب، تماس معمول بدنه با چربی یا لکههای محصول بهسادگی ظاهر لیبل را مخدوش نمیکند.
بستهبندی صنایع غذاییلبنیات و نوشیدنی
بطریهای HDPE مورد استفاده برای شیر، دوغ و آبمیوه در این دسته قرار میگیرند. لیبل در شرایط سرد و در مواجهه با رطوبت ناشی از تعریق سطح بطری، مانند برچسبهای معمولی مستعد چروک یا جداشدن نیست.
بستهبندی لبنیات و نوشیدنیآرایشی و بهداشتی
ظروف شامپو، نرمکننده، لوسیون و ژل شستوشو نیز قابلیت استفاده از BML را دارند. کیفیت چاپ و جلوههایی مانند فیلم شفاف یا متالایز میتوانند ظاهر متمایزی ایجاد کنند و اتصال لیبل در محیط مرطوب حمام نیز حفظ میشود.
بستهبندی آرایشی و بهداشتیدارویی و مکمل
برای بطریهای HDPE حاوی قرص، کپسول، پودر یا شربت نیز میتوان از این روش استفاده کرد. در این بستهبندیها، خوانایی اطلاعاتی مانند نام محصول، مقدار مصرف و هشدارهای ضروری در تمام مدت استفاده اهمیت دارد.
بستهبندی دارویی و مکملسموم و نهادههای کشاورزی
سموم کشاورزی، کودهای مایع و محلولهای تغذیه گیاه اغلب در گالنهای HDPE بستهبندی میشوند. در این محصولات لازم است هشدارهای ایمنی و راهنمای مصرف، حتی در شرایط دشوار نگهداری و استفاده، خوانا باقی بمانند.
مواد شیمیایی صنعتی
ظروف حاوی چسب مایع، شویندههای صنعتی و افزودنیهای شیمیایی نیز میتوانند از این فناوری بهره ببرند. انتخاب ساختار مناسب به حفظ نوشتهها و علائم هشدار در برابر تماسهای متداول با ماده یا دست آلوده کمک میکند.
راهنمای طراحی
راهنمای طراحی لیبل BML
بخش قابلتوجهی از ایرادهای اجرایی BML با رعایت اصول فنی، پیش از رسیدن فایل به مرحله چاپ قابل پیشگیری است.
طراحی برای BML صرفاً به آمادهسازی یک طرح گرافیکی محدود نمیشود. ابعاد و فرم بطری، موقعیت لیبل در قالب و تغییر شکل پلاستیک در زمان دمش باید همزمان در نظر گرفته شوند. توجه به نکات زیر احتمال بروز بسیاری از مشکلات را پیش از تولید کاهش میدهد.
- ۱ناحیه لیبل: بخشی از بدنه است که سطح تخت یا انحنای ملایم یکطرفه دارد.
- ۲خط جدایش قالب: محل به هم رسیدن دو نیمه قالب است و لیبل باید از آن فاصله داشته باشد.
- ۳دسته و گوشههای تیز: این نواحی برای لیبل مناسب نیستند.
- ۴شانه بطری: انحنای تند و تغییر قطر در این ناحیه، لیبل را چین میاندازد.
- ۵کف و لبه پایین: این ناحیه محل پلیسه و تماس ظرف با سطح است.
۱. ابعاد لیبل را از روی قالب بگیرید
برای تعیین اندازه و موقعیت لیبل باید به نقشه فنی قالب یا نمونه واقعی ظرف استناد کرد؛ تصویر سهبعدی تبلیغاتی مرجع دقیقی برای این کار نیست. هر قالب BML محدوده مشخصی برای استقرار لیبل دارد و ابعاد لیبل باید با در نظر گرفتن تلرانس عملکرد ربات انتخاب شود تا هنگام جاگذاری با مرزهای این ناحیه تداخل نداشته باشد.
۲. از خط جدایش، دسته و لبهها فاصله بگیرید
بهتر است لیبل از خط جدایش قالب، محل اتصال دسته، گوشههای تیز و بخشهای نزدیک به شانه و کف ظرف فاصله داشته باشد. در این نقاط، پلاستیک ممکن است کشیدگی بیشتری پیدا کند یا هندسه سطح بهسرعت تغییر کند؛ شرایطی که احتمال چینخوردگی یا بلند شدن لبه لیبل را افزایش میدهد.
۳. انحنا و جمعشدگی بدنه را در نظر بگیرید
پلیاتیلن پس از سرد شدن مقداری انقباض دارد و عناصر گرافیکی روی سطح منحنی ممکن است از روبهرو باریکتر به نظر برسند. بنابراین فایل طراحی باید بر مبنای ابعاد واقعی ظرف آماده و روی نمونه فیزیکی ارزیابی شود. بهتر است لوگو و اطلاعات اصلی در بخش مرکزی و کمانحناتر لیبل قرار بگیرند تا از زوایای مختلف خوانایی مناسبی داشته باشند.
۴. گوشهها را گرد و فرم را ساده نگه دارید
طرحهایی با گوشههای تیز یا نوارهای باریک و کشیده ممکن است در زمان قالبگیری بیشتر جابهجا شوند و لبههایشان در معرض جداشدن قرار بگیرد. استفاده از گوشههای گرد و فرمهای سادهتر، هم به تثبیت بهتر لیبل کمک میکند و هم نمای نهایی مرتبتری به وجود میآورد.
۵. بارکد، متن ریز و جای کدزنی
در ظروف گرد و کمقطر، بهتر است بارکد با آرایش افقی خطوط (چیدمان نردبانی) طراحی شود تا انحنای بدنه مانع اسکن آن نباشد. متنهای کوچک، از جمله ترکیبات و هشدارها، باید با اندازه و ضخامت مناسب و با فاصله کافی از لبهها قرار گیرند. اطلاعات متغیر مانند تاریخ تولید، انقضا و شماره سری ساخت معمولاً پس از پرکنی با چاپگر جوهرافشان یا لیزری درج میشوند؛ بنابراین در طرح، فضای خالی و روشنی برای کدگذاری در نظر بگیرید.
۶. فایل چاپ را درست آماده کنید
فایل وکتور، مانند AI یا PDF، همراه با ابعاد و مشخصات دقیق بطری و قالب برای شروع کار مناسب است. فونتها را به خط (Outline) تبدیل کنید، تصاویر را با وضوح ۳۰۰ dpi قرار دهید، رنگهای سازمانی را با کد پنتون مشخص کنید و خط برش (دایلاین) را در لایهای جداگانه بگذارید. برای فیلم شفاف یا متالایز، محل چاپ سفید زیرین را هم در لایهای جداگانه مشخص کنید. اگر طرح آماده ندارید، تیم طراحی گرافیک ماتریس طرح را متناسب با قالب و هویت بصری برندتان آماده میکند.
مشخصات فنی
مشخصات فنی و پارامترهای لیبل BML
در جدول زیر مشخصاتی را میبینید که ماتریس برای تولید لیبل BML ارائه میدهد.
تعیین مشخصات سفارش BML به اطلاعاتی مانند نوع فیلم، جنس بدنه ظرف، روش چاپ، فرآیند قالبگیری، ابعاد بستهبندی و تیراژ موردنیاز وابسته است. در صورت کامل نبودن اطلاعات فنی، مشخصات محصول و قالب را برای ارزیابی در اختیار کارشناسان ماتریس قرار دهید.
| جنس فیلم لیبل | پلیپروپیلن (PP) یا پلیاتیلن (PE) |
|---|---|
| جنس بدنه | HDPE یا PP |
| روش چاپ | افست |
| تعداد رنگ چاپ | تا ۷ رنگ بهعلاوه پوشش UV |
| روش اتصال | لایه چسب حرارتی (Heat Seal) که در قالب فعال میشود |
| نوع قالبگیری | ویژه قالبگیری بادی اکستروژنی (Extrusion Blow Molding) |
| ابعاد و ظرفیت بستهبندی | از ۱۰۰ میلیلیتر تا ۵ لیتر |
| شکل تحویل | لیبل برشخورده و دستهشده، آماده مخزن ربات |
حداقل تیراژ، زمان تحویل و ابعاد قابل اجرا برای هر بطری، پس از بررسی نقشه بطری و قالب اعلام میشود.
فرآیند تولید
فرآیند تولید لیبل BML در ماتریس
هر سفارش در شش مرحله پیش میرود؛ از ارزیابی نقشه و مشخصات بطری تا آمادهسازی لیبلها برای قرارگیری در مخزن ربات.
ساخت لیبل BML مجموعهای از عملیات تخصصی را در بر میگیرد؛ از طراحی متناسب با هندسه ظرف و آمادهسازی فایل چاپ تا چاپ، ایجاد ساختار اتصال حرارتی و برش نهایی. در تمام این مراحل، هماهنگی طرح با شکل بطری و شرایط قالبگیری مورد توجه قرار میگیرد.
بررسی فنی بطری و قالب
نقشه یا نمونه فیزیکی ظرف، اندازه محدوده لیبل، جنس بدنه و مشخصات دستگاه بررسی میشوند تا فیلم و ابعاد مناسب برای تولید تعیین شوند.
طراحی مطابق انحنای بطری
فایل گرافیکی بر اساس فرم و انحنای بدنه و تغییرات ابعادی آن تنظیم میشود تا پس از قالبگیری، عناصر بصری در موقعیت درست و با تناسب مطلوب دیده شوند.
چاپ افست و پوشش UV
چاپ طرح روی فیلم PP یا PE با روش افست و حداکثر ۷ رنگ انجام میشود؛ سپس پوشش UV اعمال خواهد شد. در مرحله کنترل، نتیجه چاپ با نمونه رنگ تأییدشده تطبیق داده میشود.
آمادهسازی لایه چسب حرارتی
در صورت نیاز پروژه، لایه پشتی لیبل برای ایجاد اتصال حرارتی آماده میشود تا در اثر گرمای پاریسون فعال شده و به سطح بدنه متصل شود.
برش دقیق لیبل
برش نهایی با توجه به ابعاد و فرم جایگاه لیبل در قالب انجام میشود. تطبیق دقیق طرح چاپی با خط برش ضروری است؛ زیرا عملکرد صحیح مخزن ربات به یکنواختی اندازه لیبلها وابسته است.
کنترل و بستهبندی
در پایان، رنگ، اندازه و تخت بودن لیبلها بررسی میشود. سپس لیبلهای تأییدشده بهصورت منظم دستهبندی و بستهبندی شده و برای ارسال آماده میشوند.
مرحله قرار دادن لیبل در قالب و شکلدهی بطری در محل تولیدکننده ظرف انجام میشود. جزئیات این فرآیند در بخش نحوه استقرار لیبل در قالب توضیح داده شده است.
قیمت
قیمت لیبل BML به چه عواملی بستگی دارد؟
عوامل تعیینکننده هزینه سفارش و راهکارهای مدیریت و بهینهسازی آن را در این بخش مرور میکنیم.
هزینه تولید لیبل BML برای هر سفارش بهصورت اختصاصی محاسبه میشود؛ زیرا حتی سفارشهایی با تیراژ یکسان میتوانند از نظر اندازه، نوع فیلم و جلوه چاپ تفاوت داشته باشند. مهمترین عوامل اثرگذار بر قیمت عبارتاند از:
- ابعاد و شکل لیبل: مساحت فیلم مصرفی و تعداد لیبلی که در هر برگ چاپ جا میشود، مستقیماً روی قیمت اثر میگذارد.
- نوع و ضخامت فیلم: فیلم سفید، پوستپرتقالی، شفاف یا متالایز قیمتهای متفاوتی دارند.
- تعداد رنگ و پوشش: تعداد رنگهای چاپ، استفاده از رنگهای اختصاصی پنتون و نوع پوشش نهایی هزینه را تغییر میدهند.
- تیراژ هر طرح: هزینه آمادهسازی چاپ بین تعداد بیشتری لیبل تقسیم میشود و قیمت هر عدد پایین میآید.
- تعداد طرحها: هر طرح زینک و آمادهسازی جداگانهای دارد.
- قالب برش: برای ابعاد جدید، قالب برش اختصاصی لازم است.
- طراحی یا اصلاح فایل: اگر طرح آماده نباشد یا لازم باشد با انحنای بطری هماهنگ شود، هزینه طراحی هم به قیمت اضافه میشود.
هزینه کل را بسنجید، نه فقط قیمت هر لیبل
مقایسه صرفِ بهای هر لیبل BML با قیمت یک برچسب پشتچسبدار، مبنای کاملی برای تصمیمگیری نیست. در روش BML، هزینههایی مانند تهیه و نگهداری دستگاه لیبلزن، نیروی انسانی مستقل، لاینر و ضایعات چسب میتوانند حذف شوند و احتمال برگشت محصول به دلیل جدا شدن لیبل نیز کاهش یابد. در مقابل، هزینه تهیه ربات و آمادهسازی قالب باید در محاسبات اولیه لحاظ شود. برای مقایسه دقیق، هزینه نهایی هر ظرف لیبلدار را در هر دو روش محاسبه کنید.
سه راه برای کاهش هزینه
- در صورت امکان، ابعاد لیبل محصولات همخانواده را یکسان در نظر بگیرید تا چند طرح با یک قالب برش تولید شوند.
- سفارش هر طرح را بهجای چند نوبت کوچک، در تیراژهای بزرگتر و برنامهریزیشده ثبت کنید.
- نوع فیلم و جلوه چاپ را متناسب با نیاز واقعی محصول انتخاب کنید؛ استفاده از فیلم شفاف یا متالایز برای همه محصولات ضرورت ندارد.
نگهداری و کیفیت
نگهداری و کنترل کیفیت لیبل BML
حفظ کیفیت لیبل از زمان تحویل تا ورود به قالب، برای عملکرد صحیح خط ضروری است؛ نکات این مسیر در ادامه آمده است.
نحوه نگهداری لیبل بر عملکرد آن در مخزن، ربات و قالب اثر مستقیم دارد. تاببرداشتن یا تغییر وضعیت بار الکتریکی میتواند برداشت تکی لیبل را مختل کند و مانع تثبیت صحیح آن در قالب شود.
شرایط درست نگهداری
- لیبلها را در بستهبندی اولیه و روی پالت نگهداری کنید؛ آنها را از کف انبار، تابش مستقیم خورشید، منابع حرارتی و گردوغبار دور نگه دارید و از قرار دادن بار سنگین روی بستهها خودداری کنید.
- دمای پیشنهادی انبار حدود ۲۰ تا ۲۵ درجه سانتیگراد و رطوبت نسبی آن تقریباً ۴۰ تا ۵۵ درصد است. رطوبت بالا میتواند بار الکترواستاتیک سطح لیبل را کاهش دهد و تغییرات شدید رطوبت نیز احتمال تاببرداشتن فیلم را افزایش میدهد.
- بستههای لیبل را حداقل ۲۴ ساعت پیش از مصرف به سالن تولید منتقل کنید تا دما و رطوبت آنها با شرایط محیط خط هماهنگ شود.
- تنها به میزان موردنیاز برای چند ساعت یا یک شیفت کاری، لیبل از بسته خارج کنید و باقی محصول را در بستهبندی بسته نگه دارید.
- اصل گردش موجودی را رعایت کنید و ابتدا لیبلهایی را مصرف کنید که زودتر تولید شدهاند. بعضی از سازندگان فیلم، مصرف لیبل را حداکثر تا یک سال پس از تاریخ تولید توصیه میکنند.
لیبل استاندارد چه آزمونهایی را باید پشت سر بگذارد؟
در دستورالعملهای صنعتی مربوط به لیبلهای درونقالبی، مجموعهای از آزمونها برای ارزیابی کیفیت و قابلیت استفاده لیبل تعریف شده است؛ از جمله:
- همراستایی چاپ و برش: همه لیبلها باید هماندازه باشند تا از مخزن ربات بینقص تغذیه شوند.
- صافی و تاب: لیبل باید کاملاً تخت بماند و لبههایش به بالا یا پایین خم نشود.
- ضریب اصطکاک و الکتریسیته ساکن: لیبلها باید راحت روی هم سر بخورند و به هم نچسبند.
- دمای فعال شدن چسب حرارتی: چسب باید در دمای قالبگیری خط شما فعال شود.
- مقاومت در برابر سایش و محتوای ظرف: چاپ نباید با اصطکاک یا تماس با محصول پاک شود.
مشکلات رایج و ریشه آنها
ایرادهای اجرایی BML معمولاً در چهار دسته قرار میگیرند: ایجاد حباب یا تاول به دلیل تخلیه نشدن هوا از زیر لیبل؛ چینخوردگی بر اثر ناسازگاری فیلم با انحنای ظرف یا دمای قالب؛ جابهجایی لیبل بهدلیل وکیوم ضعیف، شارژ الکترواستاتیک ناکافی یا تنظیم نادرست ربات؛ و اتصال نامناسب لبهها که میتواند از عملکرد لایه چسب حرارتی یا دمای پاریسون ناشی شود. شرح علتها و روشهای رفع این ایرادها در مقاله مشکلات رایج لیبل BML آمده است.
پایداری
لیبل BML و بازیافت
سازگاری جنس لیبل و بدنه چه نقشی در بهبود بازیافت ظرف دارد؟
اگر جنس پلیمری لیبل با خانواده مواد بدنه سازگار باشد، ظرف و لیبل میتوانند در قالب یک بستهبندی تکجنس بازیافت شوند. در این ساختار، لاینر کاغذی یا چسب سردی وجود ندارد که نیازمند جداسازی باشد یا بر کیفیت مواد بازیافتی اثر بگذارد. همچنین برخی ضایعات تولید و بطریهای معیوب را میتوان بدون جدا کردن لیبل آسیاب و به چرخه تولید بازگرداند.
انجمن بازیافتکنندگان پلاستیک آمریکا (APR)، لیبلهای درونقالبی سازگار را برای ظروف PP و HDPE در دسته گزینههای «ترجیحی» قرار داده است. راهنمای RecyClass اروپا نیز سازگاری این ساختار را با ظروف یادشده تأیید میکند. در این ارزیابیها، میزان پوشش جوهر اهمیت دارد؛ برای مثال، در یکی از تأییدیههای RecyClass برای لیبل درونقالبی ظروف HDPE، حداکثر پوشش جوهر برای ظرفهای کوچکتر از ۵۰۰ میلیلیتر ۵۰ درصد و برای ظرفهای بزرگتر ۷۰ درصد در نظر گرفته شده است.
در بستهبندی مواد غذایی و دارویی، لیبل روی سطح بیرونی ظرف قرار دارد و با محتوا تماس مستقیم ندارد. با این حال در این بستهبندیها استفاده از جوهرها و پوششهای کممهاجرت (Low Migration) توصیه میشود و بهتر است این موضوع هنگام سفارش مطرح شود.
منبع بیشتر: راهنمای طراحی برای بازیافت ظروف HDPE رنگی در RecyClass
سفارش
مراحل سفارش لیبل BML
در این قسمت، روند ثبت سفارش و اطلاعات موردنیاز برای دریافت برآورد دقیق قیمت را مرور میکنیم.
- تماس و شرح نیاز: محصول، نوع ظرف و برنامه تولیدتان را با کارشناس ماتریس مطرح کنید.
- ارسال نقشه یا نمونه بطری: نقشه بطری یا یک نمونه واقعی از آن، پایه بررسی فنی است.
- پیشنهاد فنی و قیمت: فیلم، ضخامت، ابعاد لیبل و قیمت بر اساس اطلاعات شما اعلام میشود.
- طراحی و تأیید نمونه رنگ: فایل آماده یا اصلاح میشود و نمونه رنگ به تأیید شما میرسد.
- آزمایش در خط تولید: پیشنهاد میشود پیش از تولید انبوه، تعدادی لیبل در خط تولید بطری آزمایش شود تا جاگذاری و چسبندگی آن تأیید شود.
- تولید انبوه و ارسال: پس از تأیید نهایی، لیبلها تولید، کنترل و بستهبندی میشوند.
چکلیست اطلاعات برای استعلام قیمت
برای دریافت پیشفاکتور دقیقتر، بهتر است اطلاعات زیر را در اختیار کارشناسان قرار دهید:
- جنس و حجم بطری؛ برای مثال HDPE یکلیتری
- نقشه فنی، فایل سهبعدی یا نمونه بطری
- ابعاد ناحیه لیبل در قالب
- تعداد لیبل روی هر بطری (یک طرف یا دو طرف)
- نوع دستگاه بادی و ربات لیبلگذار
- تیراژ تقریبی هر طرح و تعداد طرحها
- وضعیت طرح: فایل آماده یا نیاز به طراحی
- نوع فیلم و جلوه مورد نظر
- زمان مورد انتظار برای تحویل
حتی اگر هنوز قالب مخصوص BML در اختیار ندارید، ارائه همین اطلاعات برای آغاز بررسی امکان اجرای پروژه کافی خواهد بود.
پرسش و پاسخ
سؤالات متداول درباره لیبل BML
پاسخ پرسشهایی را که معمولاً پیش از انتخاب یا سفارش لیبل BML مطرح میشوند، در ادامه میخوانید.
آیا لیبل BML با شستن بطری جدا میشود؟
خیر. در فرآیند BML، لیبل درون قالب به بدنه متصل میشود و در شرایط شستوشوی معمول یا محیط مرطوب بهآسانی جدا نخواهد شد. ازاینرو، شستوشوی ظروف لیبلدار پیش یا پس از پرکنی، با رعایت شرایط فرآیند، امکانپذیر است.
آیا میتوانم قالب فعلیام را برای BML آماده کنم؟
در بسیاری از پروژهها امکانپذیر است. قالبساز باید محل استقرار لیبل را بهصورت فرورفتگی کمعمق در حفره قالب ایجاد کند و مسیرهای وکیوم را به آن متصل سازد. امکان اصلاح قالب به ضخامت دیواره، موقعیت کانالهای خنککاری و هندسه بطری بستگی دارد؛ بنابراین بهتر است پیش از سفارش، قالب از نظر فنی بررسی شود.
آیا BML سرعت تولید بطری را کم میکند؟
لیبل در بازهای قرار میگیرد که قالب باز است. در سامانههایی که بهدرستی طراحی و تنظیم شدهاند، این عملیات معمولاً افزایش محدودی در زمان هر چرخه ایجاد میکند. برای ارزیابی اثر آن بر بهرهوری، باید زمان افزودهشده را با زمانی مقایسه کرد که در روشهای دیگر صرف لیبلزنی مستقل میشود.
حداقل تیراژ سفارش لیبل BML چقدر است؟
حداقل مقدار سفارش با توجه به اندازه لیبل، جنس فیلم و تعداد طرحهای موردنیاز مشخص میشود و پس از بررسی جزئیات پروژه اعلام خواهد شد. اعلام برآورد مصرف سالانه هر طرح در نخستین تماس، به محاسبه دقیقتر کمک میکند. در شریط معمول، حداقل تیراژ ماتریس برای سفارش 5000 شیت است.
چند لیبل روی یک بطری میتوان گذاشت؟
در حالت معمول، یک یا دو لیبل روی ظرف قرار میگیرد؛ برای نمونه یک لیبل در قسمت جلو و دیگری در پشت که همزمان در دو نیمه قالب جایگذاری میشوند. در برخی طراحیها و با استفاده از فیلمهایی مانند نوع پوستپرتقالی، امکان پوشش بخش وسیعتری از محیط بدنه نیز وجود دارد.
آیا رنگ لیبل BML زیر نور خورشید کمرنگ میشود؟
پایداری رنگ در برابر نور خورشید به نوع مرکب و پوشش محافظ بستگی دارد. اگر محصول قرار است در فضای باز، ویترینِ در معرض آفتاب یا انبار روباز نگهداری شود، این شرایط را هنگام استعلام اعلام کنید تا مواد مناسبتری انتخاب شوند.
آیا روی بطریهای چندلایه هم لیبل BML اجرا میشود؟
از نظر فنی امکانپذیر است. عامل تعیینکننده، جنس لایه خارجی ظرف است؛ این لایه باید با ساختار چسب حرارتی لیبل سازگاری داشته باشد. لایههای میانی، از جمله لایههای ایجادکننده سد اکسیژن، معمولاً نقشی مستقیم در اتصال لیبل به سطح بیرونی ندارند.
آیا برای ظروف بزرگتر از ۵ لیتر هم لیبل BML تولید میشود؟
در حال حاضر، محدوده اعلامشده تولید لیبل BML در ماتریس برای ظروفی با ظرفیت ۱۰۰ میلیلیتر تا ۵ لیتر است. برای ظروف بزرگتر، نقشه فنی را ارسال کنید تا امکانسنجی و شرایط اجرای آن بررسی شود.
واژهنامه
واژهنامه لیبل BML
اصطلاحات زیر در تعامل با تولیدکنندگان لیبل، قالبسازان و کارخانههای تولید بطری کاربرد فراوانی دارند.
- پاریسون (Parison)
- لولهای توخالی از پلاستیک مذاب که اکسترودر تولید میکند و در فرآیند قالبگیری بادی به شکل ظرف درمیآید.
- پیشفرم (Preform)
- قطعهای پلاستیکی و ازپیشقالبگیریشده که با روش تزریق ساخته میشود و در فرآیندهای IBM و SBM پیش از مرحله دمش به کار میرود.
- EBM
- مخفف قالبگیری بادی اکستروژنی؛ روشی رایج برای ساخت بسیاری از بطریها و گالنهای HDPE.
- لایه چسب حرارتی (Heat Seal)
- لایهای در پشت لیبل که با دریافت حرارت پاریسون فعال میشود و اتصال لیبل به بدنه را برقرار میکند.
- خط جدایش (Parting Line)
- خط یا اثری روی بدنه ظرف که در محل اتصال دو نیمه قالب ایجاد میشود.
- مخزن لیبل (مگزین)
- بخشی از دستگاه لیبلگذار که لیبلها در آن بهصورت منظم چیده میشوند تا ربات هر بار یک عدد را بردارد.
- ربات BML یا لیبلگذار
- سامانه یا بازوی خودکاری که در هر چرخه تولید، لیبل را از مخزن برداشته و در جایگاه مشخص داخل قالب قرار میدهد.
- دایلاین (Dieline)
- فایل راهنمای برش که محدوده نهایی لیبل، حاشیه امن و محل دقیق برش را مشخص میکند.
- دایکات (Die Cut)
- فرآیند برش لیبل با استفاده از قالب اختصاصی برای ایجاد شکل و ابعاد نهایی موردنظر.
- زینک
- صفحه مورد استفاده در چاپ افست که برای اجرای هر رنگ از هر طرح، بهصورت جداگانه آماده میشود.
- پلیسه
- بخش اضافی پلاستیک که پس از قالبگیری بادی اکستروژنی، معمولاً در ناحیه گردن و کف ظرف باقی میماند و در مرحله پرداخت جدا میشود.
- پوشش UV
- پوششی شفاف که با تابش اشعه فرابنفش (UV) خشک و تثبیت میشود و میتواند از سطح چاپ محافظت کند.
ماتریس
چرا ماتریس برای چاپ لیبل BML؟
در تمام مراحل انتخاب فیلم، طراحی و کنترل رنگ، همراه فنی پروژه شما خواهیم بود.
گروه چاپ و بستهبندی ماتریس، مستقر در شهرک صنعتی جی اصفهان، در زمینه تولید انواع لیبل درونقالبی BML، IML، TML و IMD و نیز جعبه مقوایی و کارتن لمینتی فعالیت میکند. خدمات ماتریس در حوزه BML تنها به چاپ محدود نیست و بخشهای فنی و طراحی را نیز در بر میگیرد:
- مهندسی متریال: فیلم، ضخامت و پوشش را متناسب با بطری و محصول شما انتخاب میکنیم.
- طراحی ساختار: فرم بستهبندی و جای لیبل روی آن را بررسی میکنیم.
- نمونهسازی: طرح و ابعاد را پیش از سفارش اصلی روی نمونه میآزماییم.
- طراحی گرافیک: طرح را متناسب با انحنای بدنه طراحی یا اصلاح میکنیم.
- مدیریت رنگ: رنگهای سازمانی برندتان را در سفارشهای پیاپی ثابت نگه میداریم.
- امکان چاپ افست تا ۷ رنگ همراه با پوشش UV با استفاده از ماشینآلات و تجهیزات ماتریس فراهم است.
برای دریافت خدمات چاپ BML در اصفهان، میتوانید با کارخانه ماتریس واقع در شهرک صنعتی جی ارتباط بگیرید. متقاضیان سایر شهرها نیز امکان ارسال نقشه و مشخصات بطری از طریق تلفن، واتساپ یا ایمیل را دارند. برای آشنایی با نمونهکارها و دیگر راهکارهای بستهبندی، کاتالوگ دیجیتال ماتریس در دسترس است.
درخواست مشاوره و استعلام قیمت
ساعت پاسخگویی: شنبه تا چهارشنبه، ساعت ۸ تا ۱۷
راهکار بستهبندی متناسب با محصول خود را بیابید
ماتریس مجموعهای از راهکارهای بستهبندی، از جعبه مقوایی و کارتن لمینتی تا فناوریهای IML، TML و IMD را برای صنایع و محصولات گوناگون ارائه میکند. هر راهکار با در نظر گرفتن ماهیت محصول، شیوه مصرف، ساختار بستهبندی و الزامات خط تولید انتخاب و اجرا میشود تا علاوه بر حفاظت و کارایی، هویت بصری حرفهایتری برای برند ایجاد کند.